
星型卸料器:安装调试、密封性及运转检查指南
2026-01-24
概要描述:
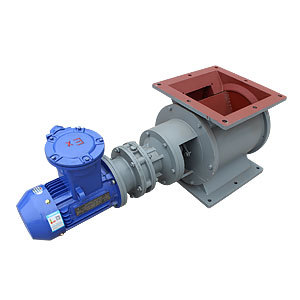
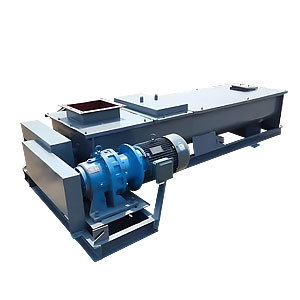
星型卸料器(又称星型卸料阀、旋转给料器)是工业除尘系统、粉体输送系统的核心辅助设备,主要承担锁风卸料、定量给料功能,其安装精度、调试质量及密封性直接影响系统负压稳定性、卸料效率及能耗。

星型卸料器(又称星型卸料阀、旋转给料器)是工业除尘系统、粉体输送系统的核心辅助设备,主要承担锁风卸料、定量给料功能,其安装精度、调试质量及密封性直接影响系统负压稳定性、卸料效率及能耗。本文从实操角度,详细梳理星型卸料器的安装调试流程、密封性检测方法及运转检查要点,为海外现场运维提供技术参考。
一、安装前期准备与基础要求
安装前的准备工作需兼顾设备保护、现场适配性及操作安全性,避免后期出现安装偏差或运行故障。
(一)前期检查
1. 设备外观检查:确认星型卸料器主体无运输损伤,壳体、叶轮、传动轴、电机及减速机无变形、裂纹或部件缺失;检查连接件(螺栓、螺母、垫片)、密封件(填料、密封圈)是否齐全,且符合设备装配标准。
2. 现场适配确认:核对安装位置的空间尺寸、承重能力,确保设备与上下料管、法兰的连接尺寸匹配;检查现场电源参数(电压、频率)与电机铭牌一致,接线端口无破损、氧化。
3. 工具与辅料准备:备好扭矩扳手、水平仪、塞尺、密封胶、润滑脂。
(二)基础安装规范
1. 定位与固定:将卸料器放置于预设基础上,通过水平仪校准设备水平度,避免因倾斜导致叶轮卡滞、轴承受力不均。校准完成后,用膨胀螺栓紧固底座,螺栓紧固力矩按设备手册要求执行,确保运行中无位移。
2. 法兰连接:上下料管与卸料器法兰对接时,需在法兰面均匀涂抹密封胶,放入密封垫片,螺栓对称交叉紧固,确保法兰面贴合紧密,无间隙。禁止强行对接法兰,避免壳体变形影响叶轮运转。
3. 传动系统安装:若电机与减速机为分体式,需校准电机输出轴与减速机输入轴的同轴度,径向跳动≤0.1mm,端面间隙控制在2-3mm;联轴器连接时,螺栓需全周均匀紧固,加装防护罩,防止运行中发生安全事故。
4. 接线规范:按电机接线图连接电源线,做好接地处理,避免静电积聚或漏电;接线完成后,用手转动联轴器,确认叶轮无卡滞,再通电测试电机转向。
二、调试流程与关键操作要点
调试分空载调试与负载调试两步进行,核心是验证设备运转稳定性、参数适配性,排查潜在故障。
(一)空载调试
1. 空载启动:接通电源,启动卸料器,空载运行30-60分钟,观察设备运行状态。重点检查:电机、减速机无异常噪音,轴承温升≤40℃;叶轮运转平稳,无卡顿、撞击声,联轴器无晃动。
2. 间隙调整:若出现叶轮与壳体摩擦异响,停机后用塞尺测量叶轮与壳体的径向间隙、端面间隙。间隙过小则松开底座螺栓,微调设备位置;间隙过大可能影响密封性,需更换叶轮或壳体。
3. 润滑检查:运行中观察减速机润滑油位,确保油位在油标上下限之间,无渗漏;轴承端定期加注润滑脂,每次加注量以填满轴承腔1/2-2/3为宜,避免过量润滑导致温升过高。
(二)负载调试
1. 渐进式加载:空载调试合格后,开启上游粉体输送或除尘系统,逐步增加卸料量,避免瞬间满负荷运行。加载过程中,监测电机电流变化,确保电流稳定在额定电流范围内,无过载现象。
2. 卸料效率验证:根据工况需求,测量单位时间卸料量,与设备额定卸料量对比,偏差控制在±5%以内。若卸料量不足,检查叶轮是否积料、进料管是否堵塞,或调整设备转速;若卸料过量,需优化进料控制或调整转速。
3. 系统适配性检查:负载运行时,观察上游除尘器或料仓的负压稳定性,无明显负压波动,说明卸料器锁风功能正常,未影响系统整体运行。
三、密封性检测方法与优化措施
星型卸料器的密封性直接关系到锁风效果——密封失效会导致外界空气渗入系统,降低除尘效率、增加能耗,同时可能出现粉尘泄漏污染环境。密封性检测需针对轴端密封、法兰密封及叶轮间隙三个核心部位。
(一)密封部位检测
1. 法兰密封检测:负载运行时,用烟雾检测仪或肥皂水涂抹法兰连接处,观察是否有烟雾渗入或气泡产生,无明显泄漏即为合格。若出现泄漏,停机后紧固螺栓,若仍泄漏则更换密封垫片,重新涂抹密封胶。
2. 轴端密封检测:轴端为动态密封部位,是泄漏高发点。运行中观察轴端是否有粉尘溢出,或用白纸贴近轴端,无粉尘附着即为合格。常用轴端密封形式为填料密封或机械密封,需针对性检查:
(1)填料密封:若泄漏量小,可均匀拧紧填料压盖螺栓;若泄漏量大,需更换填料。
(2)机械密封:若出现泄漏,多为密封面磨损、变形或密封圈老化,需拆卸轴端,更换机械密封组件,安装时确保密封面清洁、无杂质,贴合紧密。
3. 叶轮间隙密封检测:叶轮与壳体间隙过大易导致锁风失效,可通过负压测试验证:关闭卸料器进料口,开启上游系统使内部形成-500Pa负压,关闭系统后,观察负压值衰减速度,5分钟内衰减≤100Pa即为合格。若衰减过快,需调整叶轮间隙或更换磨损部件。
(二)密封性优化措施
1. 工况适配密封件:高温、腐蚀性粉尘工况,需选用耐高温、耐腐蚀材质的密封件,避免密封件老化失效;易燃易爆粉尘工况,密封件需具备防静电性能,同时强化轴端密封,防止粉尘泄漏引发安全风险。
2. 定期维护密封部位:建立密封件维护台账,填料密封每3-6个月检查一次,机械密封每6-12个月检查一次,及时更换老化、磨损部件;每次停机检修时,清洁密封面,涂抹专用润滑脂,提升密封效果。
四、运转检查与故障排查
日常运转检查需定期执行,及时发现异常并处理,延长设备使用寿命,避免系统停机。检查分为日常巡检与定期全面检查。
(一)日常巡检要点(每日1-2次)
1. 运行状态:观察设备运转是否平稳,无卡顿、撞击、异响;电机、减速机温升正常,无烫手现象。
2. 密封情况:检查轴端、法兰是否有粉尘泄漏,无泄漏为合格。
3. 润滑状态:减速机无漏油,油位正常;轴承端无干磨异响,润滑脂充足。
4. 电气系统:电机电流稳定,接线端子无发热、松动,变频器运行正常(变频款)。
(二)定期全面检查(每月1次)
1. 机械部件:拆卸联轴器护罩,检查联轴器螺栓是否紧固、磨损;测量叶轮与壳体间隙,是否在标准范围内;检查轴承磨损情况,转动无卡顿、异响,否则更换轴承。
2. 传动系统:检查减速机齿轮油质量,若油色发黑、有杂质,需及时更换;电机轴承加注润滑脂,紧固接线螺栓。
3. 密封部件:全面检查轴端密封、法兰密封,更换老化密封件,重新涂抹密封胶。
(三)常见故障排查与处理
1. 运转卡顿、异响:原因多为叶轮积料、轴承磨损、叶轮与壳体摩擦。处理:停机清理叶轮积料;检查轴承,磨损则更换;调整叶轮间隙,消除摩擦。
2. 电机过载:原因包括卸料量过大、叶轮卡滞、电机故障。处理:减少卸料量,清理叶轮卡滞物;检查电机绕组、轴承,排除电机本身故障。
3. 密封性失效、粉尘泄漏:按前文密封性检测方法定位泄漏部位,紧固螺栓、更换密封件或调整叶轮间隙。
4. 卸料效率下降:原因包括叶轮磨损、进料管堵塞、转速异常。处理:更换磨损叶轮;清理进料管;检查变频器或电机转速,调整至额定转速。
五、安全操作注意事项
1. 安装、调试、检修时,必须切断电源,悬挂“禁止合闸”标识,避免意外启动引发安全事故。
2. 负载运行中,禁止拆卸护罩、触摸旋转部件(联轴器、叶轮),防止机械伤害。
3. 易燃易爆粉尘工况,设备需做好防静电接地,定期检测接地电阻,避免静电积聚引发爆炸。
4. 高温工况下,待设备冷却至常温后再进行检修,防止烫伤。
星型卸料器的安装调试、密封性控制及运转检查,核心在于“规范操作、精准适配、定期维护”。需结合具体工况(温度、粉尘特性、卸料量)优化安装与密封方案,建立常态化检查维护机制,既能保障设备稳定运行,又能提升系统整体效率,降低运维成本。实际操作中,需严格遵循设备手册要求,针对海外不同工况的特殊需求,灵活调整操作要点,确保设备适配性与安全性。
下一篇:


联系我们
电话:
微信:
WhatsApp:
公司地址:
河北省泊头市隆丰店村338国道路南
九正通明专业地在市场上交付技术复杂的项目,并为其定制需求提供定制解决方案。 九正通明解决方案改善人们的生活,提高设备性能、生产力并保护我们的环境。
