
塑烧板除尘器常见问题解答
2025-12-26
概要描述:
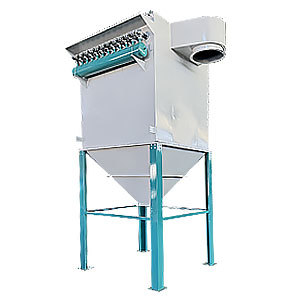
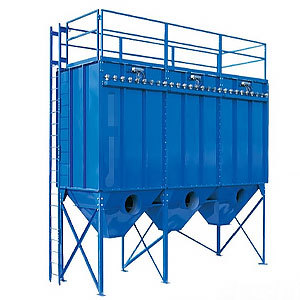
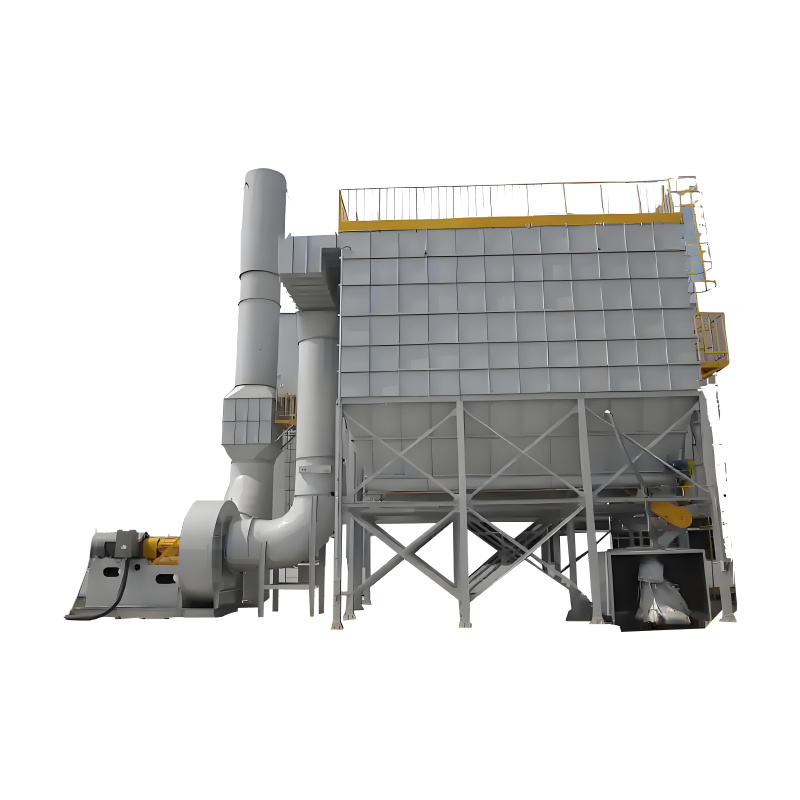
塑烧板除尘器凭借其抗结露、耐磨损、易清灰、过滤精度高的优势,广泛应用于冶金、矿山、化工、食品加工等多行业的含尘气体净化场景。在实际运行过程中,用户常会遇到除尘效率下降、阻力异常、清灰效果差等问题。
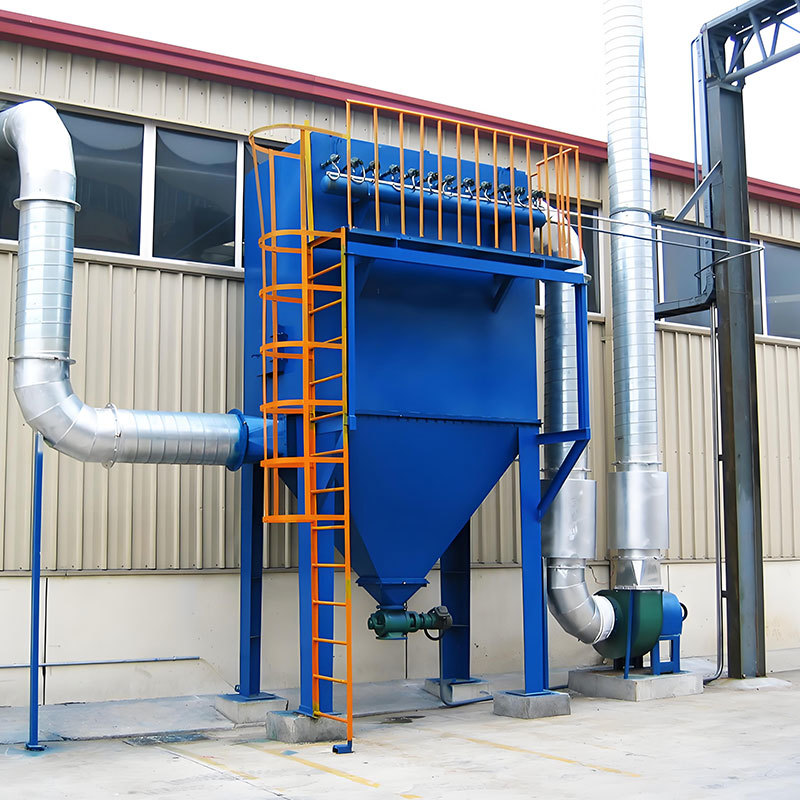
塑烧板除尘器凭借其抗结露、耐磨损、易清灰、过滤精度高的优势,广泛应用于冶金、矿山、化工、食品加工等多行业的含尘气体净化场景。在实际运行过程中,用户常会遇到除尘效率下降、阻力异常、清灰效果差等问题。本文针对塑烧板除尘器的高频问题,进行原因拆解与解决方案梳理,助力用户快速排查并解决问题。
一、运行效果类问题
Q1:塑烧板除尘器除尘效率突然下降,排放口粉尘浓度升高,原因是什么?该如何解决?
原因分析:
1. 塑烧板滤芯破损:长期使用后,滤芯表面出现划痕、裂缝,或因超温、化学腐蚀导致材质损坏,粉尘从破损处泄漏;
2. 密封性能下降:检修门、法兰连接处的密封垫老化、脱落,或螺栓松动,导致含尘气流短路,未经过滤直接排出;
3. 滤芯堵塞严重:粉尘粘附在滤芯表面,未及时有效清灰,形成致密粉尘层,部分粉尘穿透滤芯排出;
4. 气流分布不均:除尘器内部导流结构损坏,含尘气流偏向一侧,部分滤芯超负荷工作,过滤不充分。
解决方案:
1. 检查滤芯状态:打开检修门,直观查看滤芯表面是否有破损、变形,若存在破损,需立即更换同型号、同材质的塑烧板滤芯;
2. 排查密封部位:逐一检查检修门、法兰、管道连接处的密封垫,更换老化、破损的密封垫,拧紧松动的螺栓,确保密封严实;
3. 强化清灰操作:检查清灰系统是否正常工作,调整清灰参数,若滤芯堵塞严重,可拆下来进行离线清洗;
4. 修复导流结构:进入除尘器内部,检查导流板是否完好、位置是否正确,若有损坏或移位,及时修复并调整。
Q2:设备运行阻力持续升高,远超正常范围(通常为800-1200Pa),风机负荷增大,该怎么处理?
原因分析:
1. 滤芯堵塞:处理高湿度、高粘性粉尘时,粉尘易粘附在滤芯表面并板结,导致滤芯透气性下降;
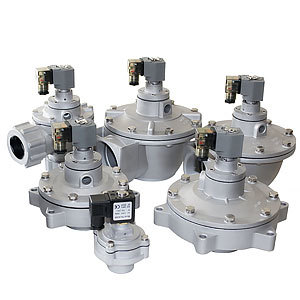
2. 清灰系统失效:脉冲阀不动作、喷吹管堵塞或错位、压缩空气压力不足,无法有效剥离滤芯表面粉尘;
3. 进气管道堵塞:含尘气流中的大颗粒粉尘在进气管道内堆积,导致进气量减少,阻力升高;
4. 灰斗积灰过多:灰斗内粉尘未及时排出,堆积至滤芯底部,堵塞气流通道。
解决方案:
1. 清洗或更换滤芯:将堵塞的滤芯拆下,用高压水冲洗,或用压缩空气反向吹扫,清洗后晾干再安装;若滤芯已严重板结或老化,直接更换;
2. 检修清灰系统:检查脉冲阀动作状态,更换故障脉冲阀;清理喷吹管内杂物,调整喷吹管位置,确保喷嘴对准滤芯接口;测量压缩空气压力,确保压力在0.4-0.6MPa之间,若压力不足,检查空压机、减压阀及管路是否漏气,及时维修;
3. 清理进气管道:关闭设备电源,拆卸进气管道,清理管道内堆积的大颗粒粉尘和杂物;
4. 清空灰斗积灰:检查卸灰装置是否正常工作,修复故障部件,及时清理灰斗内的积灰。
二、设备故障类问题
Q3:脉冲清灰系统不工作或清灰效果差,该如何排查?
原因分析:
1. 脉冲阀故障:电磁线圈烧毁、阀芯卡死或膜片老化,导致脉冲阀无法正常开关;
2. 压缩空气质量差:压缩空气中含有水分、油污或杂质,堵塞脉冲阀喷嘴,或损坏阀芯和膜片;
3. 控制仪故障:清灰控制器输出信号异常,导致脉冲阀接收不到动作指令;
4. 喷吹管问题:喷吹管安装错位、喷嘴堵塞,导致压缩空气无法精准喷吹至滤芯表面。
解决方案:
1. 检修脉冲阀:用万用表检测电磁线圈是否通电,若线圈烧毁,更换同型号线圈;拆解脉冲阀,清理阀芯杂物,若膜片老化或破损,更换膜片;
2. 提升压缩空气质量:在压缩空气管路中加装干燥器、油水分离器和精密过滤器,定期排放分离器内的水分和油污,确保压缩空气干燥、洁净;
3. 检查控制仪:用示波器检测控制器输出的脉冲信号,若信号异常,检修或更换清灰控制器;核对清灰参数,确保设置合理;
4. 调整喷吹管:拆卸喷吹管,清理喷嘴内的杂物,重新安装喷吹管,确保喷嘴与滤芯接口对齐,喷吹方向准确。
Q4:设备运行过程中出现漏风、漏尘现象,该怎么处理?
原因分析:
1. 密封垫老化或损坏:检修门、法兰、滤芯安装座等部位的密封垫长期使用后老化、变硬、开裂,失去密封作用;
2. 螺栓松动:设备运行过程中的振动导致密封部位的螺栓松动,出现缝隙;
3. 滤芯安装不当:滤芯未安装到位,或安装时损坏了密封面,导致滤芯与安装座之间密封不严;
4. 设备壳体损坏:除尘器壳体因碰撞、腐蚀或长期高温变形,出现裂缝或孔洞。
解决方案:
1. 更换密封垫:拆卸密封部位的部件,更换老化、损坏的密封垫;
2. 紧固螺栓:用扭矩扳手逐一紧固密封部位的螺栓,确保螺栓受力均匀,必要时加装防松垫圈;
3. 重新安装滤芯:将未安装到位的滤芯调整至正确位置,检查滤芯密封面是否完好,若有损坏,更换滤芯;
4. 修复壳体:对壳体上的裂缝或孔洞进行焊接修复,若腐蚀严重,需对壳体进行防腐处理或更换受损部件。
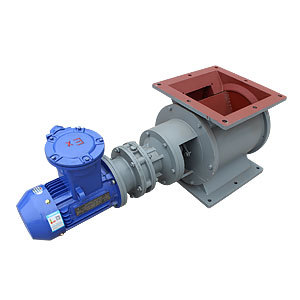
Q5:卸灰装置(星型卸料器、螺旋输送机)不工作或排灰不畅,该如何解决?
原因分析:
1. 电机故障:卸灰装置电机烧毁、线路故障,导致无法启动;
2. 叶轮/叶片卡滞:灰斗内大颗粒粉尘、杂物卡住卸料器叶轮或输送机叶片;
3. 粉尘结块:处理高湿度粉尘时,粉尘在灰斗内受潮结块,无法顺利下落至卸灰装置;
4. 传动部件故障:卸料器或输送机的齿轮、链条、轴承等传动部件磨损、断裂,导致动力无法传递。
解决方案:
1. 检修电机:用万用表检测电机线圈,若线圈烧毁,修复或更换电机;检查线路连接,修复松动、破损的线路;
2. 清理卡滞物:关闭设备电源,打开灰斗检修门,清理卡住叶轮/叶片的大颗粒粉尘和杂物;
3. 处理结块粉尘:在灰斗内加装加热装置,提高灰斗内温度,防止粉尘受潮结块;若已结块,人工清理结块粉尘;
4. 修复传动部件:拆卸卸灰装置,检查齿轮、链条、轴承等部件,更换磨损、断裂的部件,添加润滑油,确保传动顺畅。
三、核心部件维护类问题
Q6:塑烧板滤芯该如何日常维护和清洗?多久更换一次?
日常维护:
1. 定期监测滤芯状态:每日查看设备压差,若压差异常升高,及时检查滤芯是否堵塞;每周打开检修门,直观查看滤芯表面是否有粉尘堆积、破损;
2. 优化清灰参数:根据粉尘性质和运行工况,合理调整清灰间隔和喷吹时间,避免过度清灰或清灰不彻底。
清洗方法:
1. 离线清洗:将滤芯从除尘器内拆下,先用压缩空气反向吹扫表面浮尘;再用高压水冲洗,可添加中性清洗剂;冲洗后将滤芯晾干或低温烘干,再安装回设备;
2. 在线清洗:关闭单个过滤单元的进气阀,开启该单元的清灰系统,用压缩空气和高压水交替清洗,清洗完成后恢复进气。
更换周期:
1. 正常工况下,塑烧板滤芯使用寿命为2-5年;
2. 若工况恶劣,使用寿命会缩短至1-2年;
3. 当滤芯出现以下情况时,需立即更换:表面出现无法修复的破损、裂缝;清洗后压差仍无法恢复正常;滤芯材质老化、变形,过滤性能严重下降。
Q7:塑烧板滤芯容易损坏,是什么原因导致的?如何避免?
损坏原因:
1. 超温运行:处理的烟气温度超过滤芯的额定耐温,导致滤芯材质软化、变形、破损;
2. 化学腐蚀:烟气中含有酸性、碱性等腐蚀性气体,长期接触导致滤芯材质老化、破损;
3. 机械磨损:清灰时压缩空气压力过高,或喷吹管喷嘴对准滤芯的同一位置,导致滤芯局部磨损;设备运行振动过大,导致滤芯与安装座摩擦磨损;
4. 安装不当:安装滤芯时用力过猛,或未安装到位,导致滤芯密封面、边缘破损。
避免方法:
1. 控制烟气温度:在除尘器进气口安装温控仪,实时监测烟气温度,若温度超标,开启降温装置或停机,避免超温运行;根据烟气温度选择匹配耐温等级的滤芯;
2. 选用耐腐蚀滤芯:处理腐蚀性烟气时,选择PTFE涂层、耐酸碱材质的塑烧板滤芯;在烟气进入除尘器前,加装脱硫、脱硝装置,降低烟气腐蚀性;
3. 优化清灰操作:将压缩空气压力控制在0.4-0.6MPa之间,调整喷吹管位置,确保喷嘴喷吹均匀;检查设备减震装置,减少运行振动;
4. 规范安装流程:安装滤芯时轻拿轻放,确保安装到位,避免用力碰撞或挤压滤芯。
四、操作与选型类问题
Q8:新安装的塑烧板除尘器运行效果不佳,可能是什么原因?
原因分析:
1. 设备选型不当:所选除尘器的处理风量、过滤面积与实际工况不匹配;
2. 安装不规范:设备安装时水平度偏差过大、管路连接错位,导致气流分布不均;密封部位安装不当,出现漏风;
3. 清灰参数设置不合理:新设备清灰间隔过短、喷吹时间过长,或反之,导致清灰效果差;
4. 滤芯安装错误:滤芯未安装到位,或安装方向错误,导致过滤通道堵塞。
解决方案:
1. 核对选型参数:根据实际处理烟气量、粉尘浓度、粉尘性质,核对除尘器的处理风量和过滤面积,若选型不当,联系厂家调整或更换设备;
2. 重新规范安装:调整设备水平度,校正管路连接,确保气流分布均匀;重新安装密封垫,紧固螺栓,确保密封严实;
3. 优化清灰参数:根据粉尘性质,逐步调整清灰间隔和喷吹时间,直至设备压差稳定在正常范围;
4. 正确安装滤芯:按照设备说明书,将滤芯安装到位,确保安装方向正确,密封面贴合紧密。
塑烧板除尘器的常见问题多集中在运行参数异常、清灰系统故障、密封性能下降及滤芯维护不当等方面。日常运维中,只需做好“定期监测运行参数、规范维护核心部件、及时清理积灰”这三项核心工作,就能有效降低故障发生率。若遇到复杂问题,建议联系专业技术人员进行排查,避免因误操作导致设备损坏。
上一篇:
下一篇:


联系我们
电话:
微信:
WhatsApp:
公司地址:
河北省泊头市隆丰店村338国道路南
九正通明专业地在市场上交付技术复杂的项目,并为其定制需求提供定制解决方案。 九正通明解决方案改善人们的生活,提高设备性能、生产力并保护我们的环境。
