
塑烧板除尘器清灰系统:低压脉冲省压缩空气的技术逻辑
2025-11-17
概要描述:
塑烧板除尘器的清灰效率与运行能耗,核心取决于清灰系统与塑烧板过滤元件的适配性。低压脉冲清灰系统凭借“低压力、精准喷吹”的设计,在保证清灰效果的同时,显著降低压缩空气消耗,成为塑烧板除尘器的主流清灰方案。
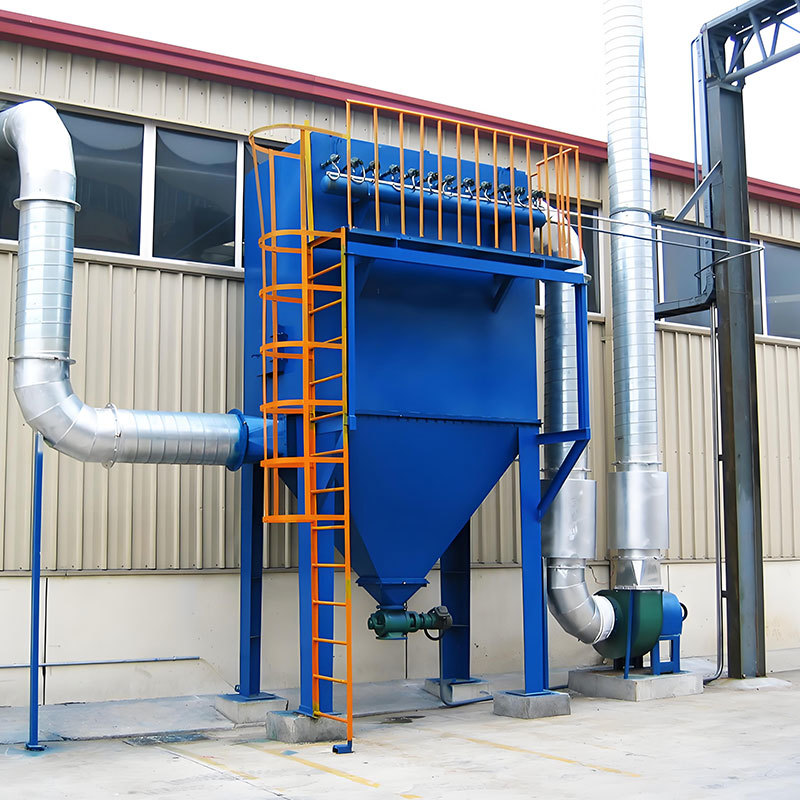
塑烧板除尘器的清灰效率与运行能耗,核心取决于清灰系统与塑烧板过滤元件的适配性。低压脉冲清灰系统凭借“低压力、精准喷吹”的设计,在保证清灰效果的同时,显著降低压缩空气消耗,成为塑烧板除尘器的主流清灰方案。其省气优势并非源于简单降压,而是基于塑烧板特性的系统优化,以下从技术原理、省气逻辑、适配场景及运维要点展开解析。
一、低压脉冲清灰系统的工作原理
低压脉冲清灰系统的核心是“低压喷吹+脉冲控制”,通过精准匹配塑烧板的过滤特性实现高效清灰:
1. 压力控制:喷吹压力稳定在0.3-0.5MPa,远低于传统高压脉冲的0.6-0.8MPa,通过稳压阀与流量控制器精准调控气流强度。
2. 脉冲时序:由PLC控制器设定喷吹间隔与时长,单次喷吹时间控制在0.1-0.2秒,按“逐室轮换”或“按需触发”模式运行,避免盲目喷吹。
3. 气流传递:压缩空气经喷吹管上的喷嘴形成高速射流,带动周围空气形成二次气流,均匀作用于塑烧板表面,使粉尘层剥离脱落至灰斗。
二、省压缩空气的核心逻辑
低压脉冲系统之所以能降低耗气量,本质是“按需分配气流”与“塑烧板特性适配”的双重作用:
1. 压力适配减少无效消耗:塑烧板表面多为覆膜或光滑结构,粉尘附着力低,无需高压冲击即可剥离。低压喷吹避免了高压气流的过度损耗,单位时间耗气量比高压脉冲减少30%-40%。
2. 精准时序避免冗余喷吹:系统通过压差传感器实时监测塑烧板阻力,当阻力升至1200-1500Pa时才触发清灰,而非固定高频喷吹。高尘工况可缩短间隔,低尘工况延长间隔,按需分配气流。
3. 二次气流提升清灰效率:低压射流带动的二次气流扩大了清灰覆盖范围,单喷嘴可覆盖1.5-2㎡的塑烧板面积,减少喷嘴数量与喷吹次数,间接降低总耗气量。
三、适配场景与塑烧板材质匹配
低压脉冲清灰系统的省气优势需结合工况与塑烧板材质才能充分发挥,适配场景如下:
1. 细颗粒粉尘场景:如电子厂焊烟、制药细粉,粉尘粒径≤5μm,易在塑烧板表面形成薄粉尘层,低压脉冲可高效剥离,无需高压。
2. 高粘粉尘场景:如食品加工、化工黏结性粉尘,塑烧板多选用PTFE覆膜材质,表面光滑,低压气流即可避免粉尘黏结,同时减少高压对覆膜的损伤。
3. 中低含尘浓度场景:含尘浓度≤100g/m³时,粉尘层厚度增长平缓,低压脉冲可通过延长喷吹间隔减少耗气;高含尘浓度场景可搭配预除尘装置,降低塑烧板负荷后仍可适用。
4. 注意禁忌:高温(>160℃)或强腐蚀工况中,需选用耐高温、耐腐蚀的压缩空气管路与脉冲阀,避免部件失效影响清灰效果。
四、运维要点:保障省气效果与清灰稳定性
想要长期维持低压脉冲系统的省气优势,需针对性做好运维:
1. 定期校准压力参数:每月检查稳压阀精度,确保喷吹压力稳定在0.3-0.5MPa,避免压力过高或过低导致耗气增加或清灰不彻底。
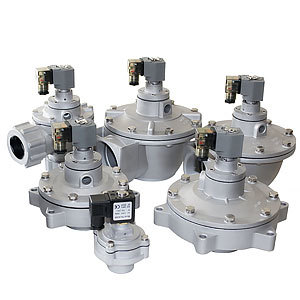
2. 维护脉冲阀与喷嘴:每季度清洁脉冲阀膜片,检查喷嘴是否堵塞或磨损,确保气流喷射均匀;更换膜片时选用与系统适配的型号,避免泄漏导致耗气激增。
3. 优化清灰时序:根据工况变化调整喷吹间隔,如季节湿度升高时,适当缩短间隔至5-8分钟/次,避免粉尘黏结导致的重复喷吹。
4. 监测塑烧板状态:定期检查塑烧板是否出现变形、覆膜脱落,若表面破损会导致阻力异常,需及时更换,避免系统因频繁清灰增加耗气。
低压脉冲清灰系统的省气价值,核心是“技术适配”而非“单纯降压”。其设计逻辑与塑烧板的光滑表面、刚性结构高度契合,既避免了高压清灰的能耗浪费,又保护了过滤元件,延长设备使用寿命。海外工业用户可根据自身粉尘特性、含尘浓度及运行压力,结合该系统的适配要求合理应用,在保障达标排放的同时降低运维能耗。
上一篇:
下一篇:


联系我们
电话:
微信:
WhatsApp:
公司地址:
河北省泊头市隆丰店村338国道路南
九正通明专业地在市场上交付技术复杂的项目,并为其定制需求提供定制解决方案。 九正通明解决方案改善人们的生活,提高设备性能、生产力并保护我们的环境。
